
Waarvoor wordt 3D-printen gebruikt bij het maken van trofeeën: proces en mogelijkheden
Het 3D-printen van trofeeën is geen noviteit of compromis meer. Additieve productie is zo volwassen geworden dat het een volwaardig productiemiddel is voor awardmakers, waarmee in sommige ontwerpcategorieën stukken ontstaan die gelijkwaardig zijn aan of beter dan wat conventionele productie kan leveren. Wie weet waarvoor 3D-printen bij de productie van trofeeën werkelijk wordt gebruikt, en waar de voordelen het grootst zijn, kan beter beslissen wanneer het zinvol is om het voor te schrijven.
Dit artikel beschrijft de rol van additieve productie in de award- en trofeesector, van rapid prototyping tot eindproductie, en onderzoekt de ontwerpmogelijkheden die 3D-printen biedt ten opzichte van traditionele productiemethoden.
Fabit
Maatwerk trofeeën, in 3D ontworpen
Fabit ontwerpt en produceert volledig gepersonaliseerde trofeeën voor merken en wereldwijde evenementen. 3D-ontwerp, eigen productie in Antwerpen en wereldwijde levering, met een reactie binnen 24 uur.
De basis van additieve productie voor awards
Additieve productie bouwt objecten laag voor laag op uit een digitaal bestand: er wordt materiaal toegevoegd in plaats van weggenomen. Dit fundamentele verschil met subtractieve processen als frezen of gieten heeft grote gevolgen voor welke vormen mogelijk zijn, welke toleranties haalbaar zijn en hoe snel een ontwerp van concept naar fysiek object gaat.
Bij de productie van trofeeën en awards worden verschillende 3D-printtechnologieën gebruikt, elk met eigen eigenschappen. Fused deposition modelling (FDM) is het meest beschikbare en goedkoopste proces. Het extrudeert thermoplastisch filament laag voor laag om het object op te bouwen. FDM wordt vooral gebruikt voor rapid prototyping en toepassingen met weinig detail.
Stereolithografie (SLA) en digital light processing (DLP) gebruiken fotopolymeerharsen die met ultraviolet licht worden uitgehard. Deze processen leveren veel fijner detail en een gladder oppervlak dan FDM en worden vaak gebruikt voor hoogwaardige prototypes en sommige eindproducten. De materiaalopties zijn beperkter dan bij FDM, maar de uitvoerkwaliteit is aanzienlijk hoger.
Selective laser sintering (SLS) gebruikt een laser om poedervormig materiaal, meestal nylon, laag voor laag te sinteren. SLS levert robuuste, functionele onderdelen met goede detailresolutie en zonder dat er tijdens het printen steunstructuren nodig zijn. Het wordt steeds vaker gebruikt voor onderdelen van eindproducten in awards, waar structurele sterkte en ontwerpcomplexiteit allebei belangrijk zijn.
Prototyping: de eerste en meest gevestigde toepassing
Rapid prototyping was de toepassing waarmee 3D-printen zich voor het eerst bewees als waardevol hulpmiddel in de awardsector, en het blijft een van de belangrijkste. Doordat een fysiek model van een trofeeontwerp binnen dagen in plaats van weken na het digitale ontwerp beschikbaar is, wordt het ontwikkeltraject aanzienlijk ingekort.
Met een 3D-geprint prototype kunnen opdrachtgevers proporties, schaal en het driedimensionale karakter van een ontwerp beoordelen op een manier die renders op een scherm niet kunnen. Het fysieke object in de hand laat zien hoe de gewichtsverdeling aanvoelt, hoe het stuk er vanuit verschillende hoeken uitziet en of de bedoelde relatie tussen ontwerpelementen in werkelijkheid werkt.
Prototypes maken ook praktische probleemoplossing mogelijk. Problemen met montage, stabiliteit of de wisselwerking tussen materialen die bij traditionele productie pas laat aan het licht zouden komen, zijn al in het prototypestadium te zien. Vroeg opsporen, als aanpassingen uren kosten in plaats van weken productietijd, bespaart tijd en geld.
Het kostenverschil tussen 3D-geprinte prototypes en traditioneel gemaakte monsters is aanzienlijk. Bij een complex gietstuk kunnen de gereedschapskosten in de duizenden lopen voordat er één monster is gemaakt. Een 3D-geprint prototype van hetzelfde ontwerp kost een fractie daarvan, waardoor het praktisch haalbaar is meerdere ontwerprichtingen te beoordelen voordat er een wordt gekozen.
Complexe geometrieën die traditionele methoden niet kunnen maken
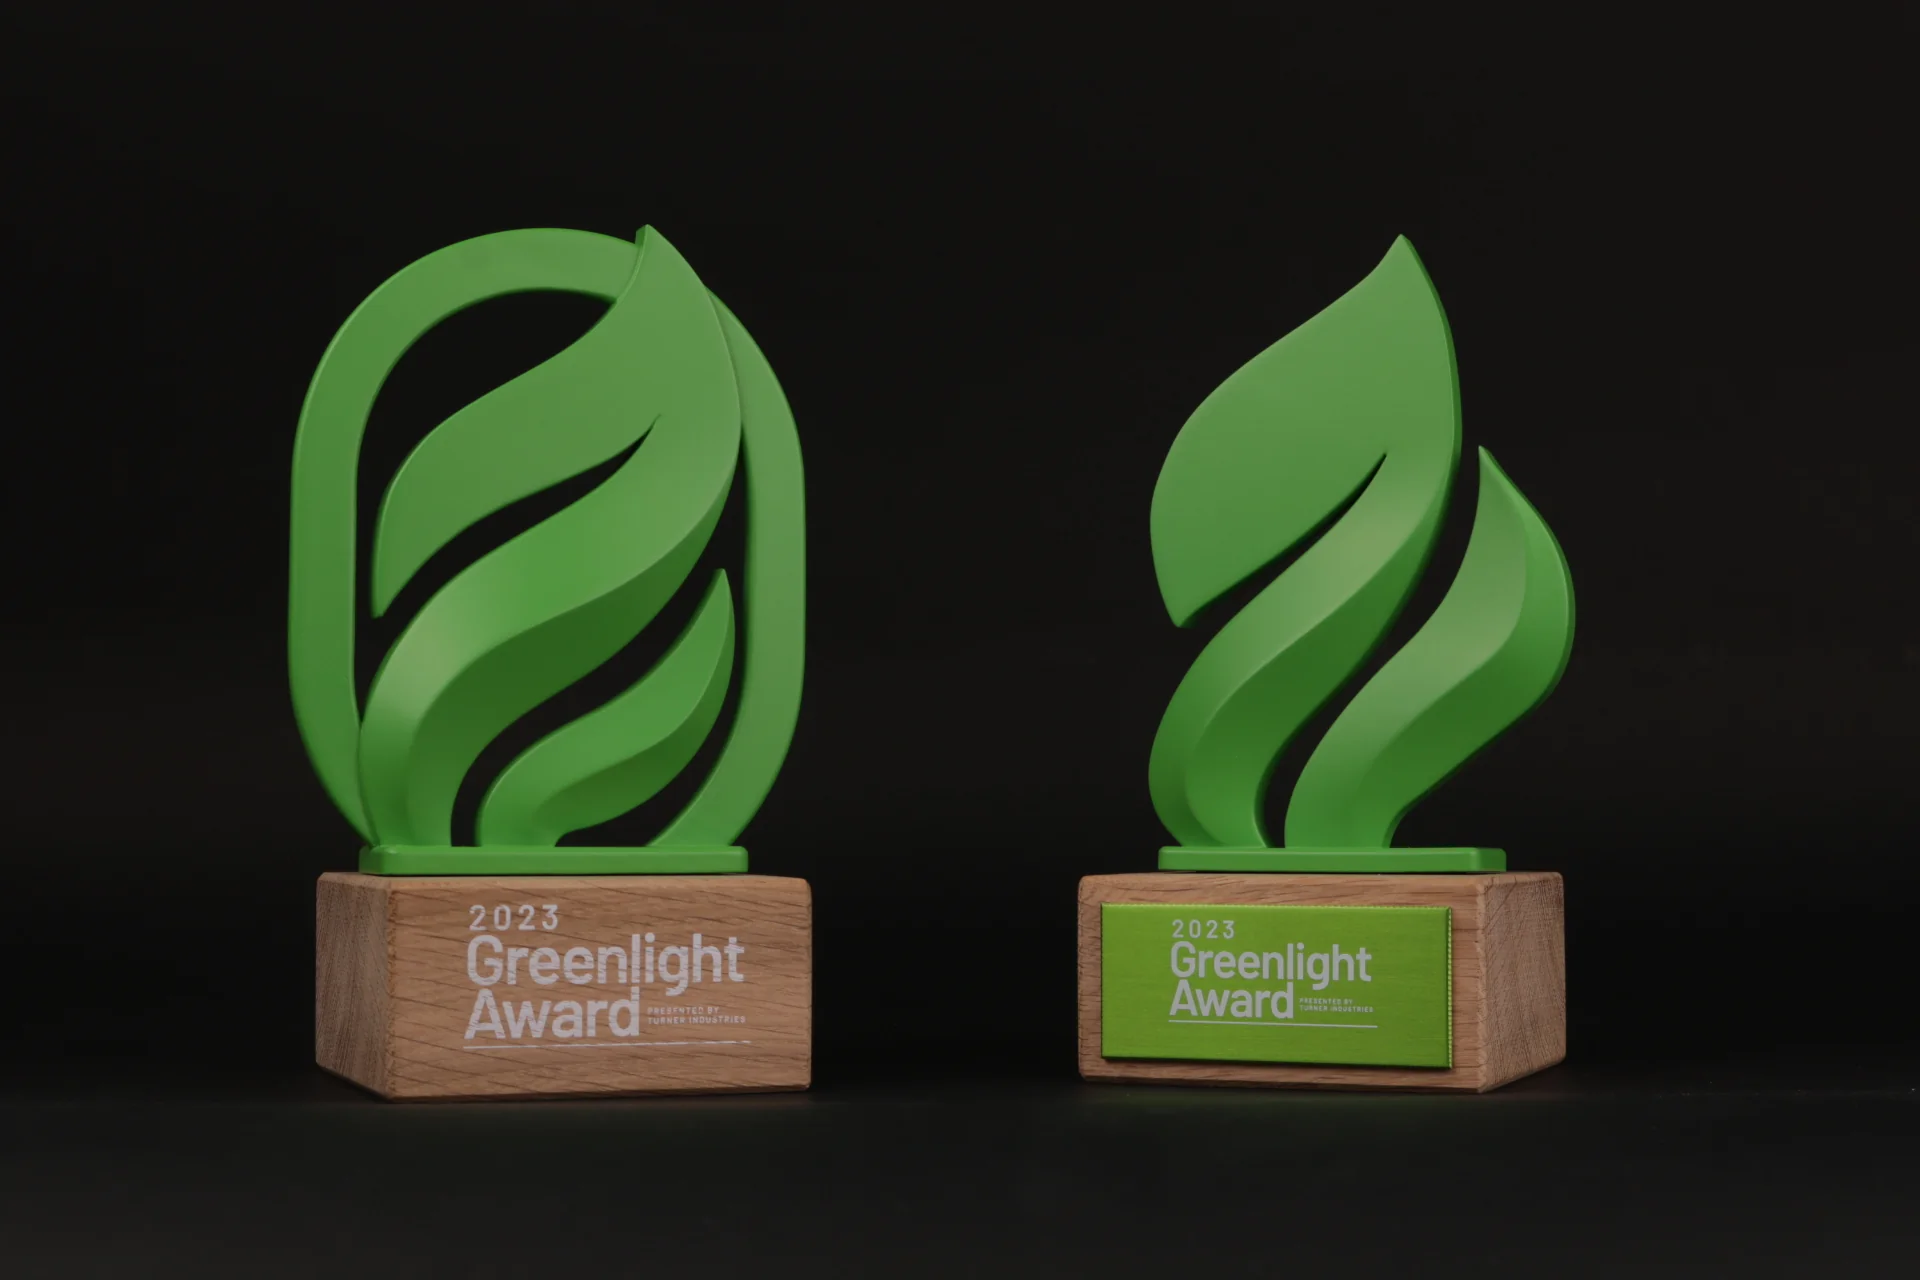
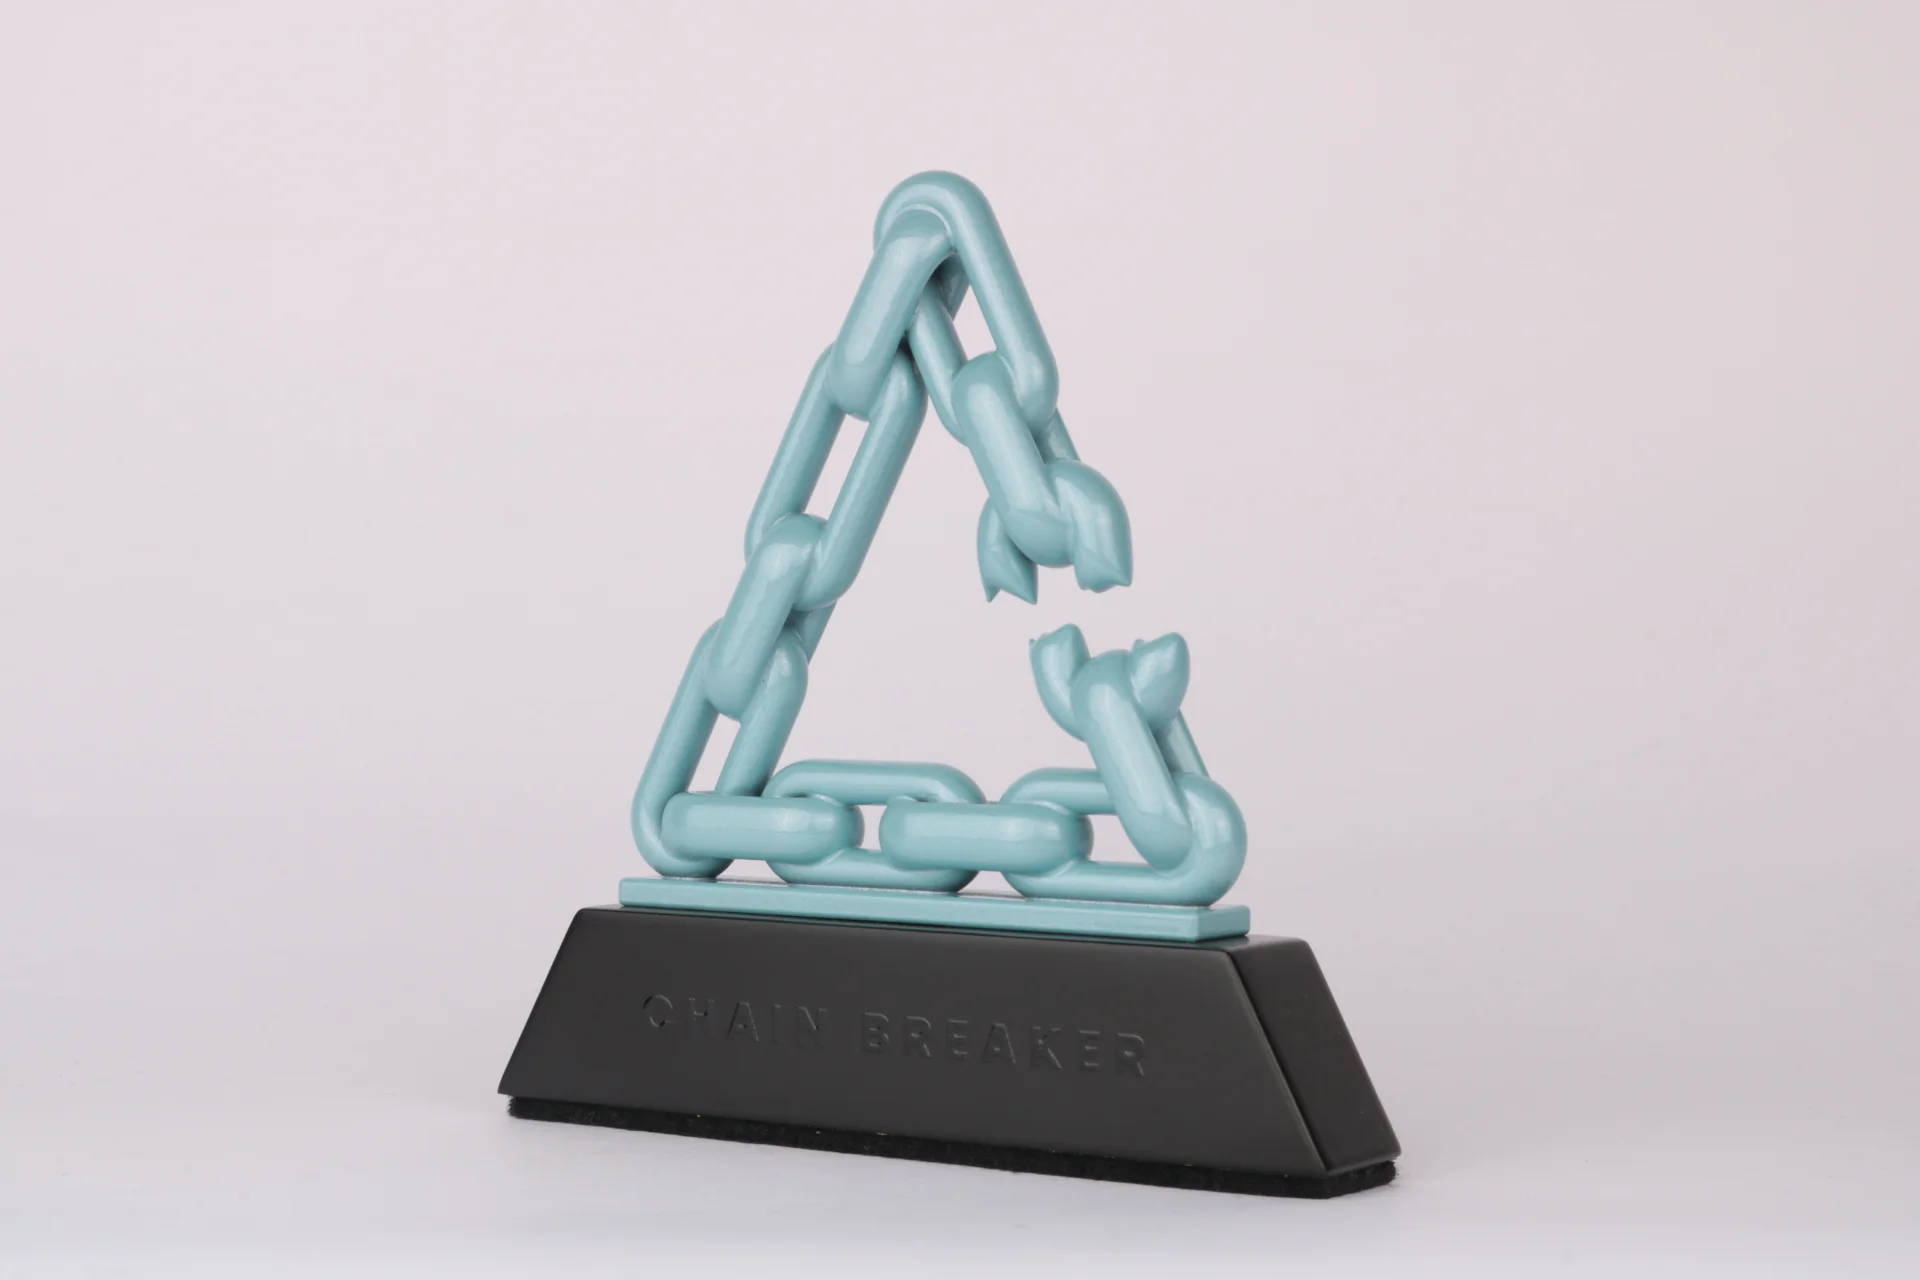
Het creatief belangrijkste voordeel van 3D-geprinte trofeeën is de mogelijkheid vormen te maken die met conventionele productie onmogelijk of onbetaalbaar zijn. Ondersnijdingen, interne holtes, roosterstructuren en organische vormen met een complexe oppervlaktegeometrie vallen hieronder.
Bij traditioneel gieten moet de mal van het afgewerkte stuk kunnen loskomen, waardoor elk kenmerk dat ten opzichte van de scheidingslijn naar binnen wijst, een ondersnijding, complexe meerdelige mallen of nabewerking vraagt. Bij 3D-printen bestaat deze beperking niet. Het laag-voor-laag-proces kan vrijwel elke geometrie maken zonder beperkingen van gereedschap.
Roosterstructuren, interne raamwerken van elkaar kruisende stutten die het materiaalgebruik verminderen en toch de structurele sterkte behouden, zijn een kenmerkend vermogen van additieve productie. In trofeeontwerp maken roosterstructuren visueel open, architecturaal complexe vormen mogelijk die bij conventionele productie massief en zwaar zouden zijn. Ze geven een lichtheid die het karakter van het stuk volledig verandert.
Organische, vloeiende vormen met voortdurend veranderende oppervlaktekromming zijn met traditionele methoden uiterst moeilijk en duur in metaal of glas te maken. Bij 3D-printen zijn deze vormen even eenvoudig te maken als rechtlijnige geometrieën. Dat opent een enorme ontwerpruimte voor trofeeën die verwijzen naar natuurlijke of biologische vormen.
Nabewerking en afwerking voor stukken van eindkwaliteit
Een 3D-geprint onderdeel dat net uit de printer komt, is zelden het eindproduct. Nabewerking is essentieel om stukken te maken die voldoen aan de kwaliteitsnormen voor het uitreiken van awards. De aard en omvang van de nabewerking hangen af van de gebruikte printtechnologie en het gewenste eindresultaat.
FDM-prints hebben meestal zichtbare laaglijnen die door schuren, plamuren en gronderen moeten worden verwijderd voordat een kwalitatieve oppervlakteafwerking kan worden aangebracht. Dit is tijdrovend, maar geeft in ervaren handen uitstekende resultaten. De laaglijnen die FDM op onbehandelde prints zo duidelijk maken, verdwijnen na een goede oppervlaktevoorbereiding.
SLA- en DLP-prints hebben een veel fijnere laagresolutie en vragen minder ingrijpende oppervlaktevoorbereiding. Schuren en polijsten zijn meestal nog nodig, maar het uitgangspunt is veel gladder dan bij FDM. Nahardenen onder UV-licht is nodig om te zorgen dat de hars volledig is uitgehard voordat verder wordt bewerkt.
Schilderen, plateren en coaten worden toegepast op 3D-geprinte onderdelen om het uiteindelijke visuele karakter van de award te bereiken. Metaalplatering, het galvaniseren van een dunne laag goud, zilver of chroom op het geprinte oppervlak, is een bijzonder effectieve afwerking waardoor een 3D-geprint stuk vrijwel niet te onderscheiden is van een traditioneel gegoten metalen award. Het visuele resultaat rechtvaardigt voor veel toepassingen de extra bewerkingsstappen.
Kleine oplagen en unieke stukken
Traditionele trofeeproductie vraagt vaak aanzienlijke minimale oplagen om de gereedschaps- en insteltkosten economisch haalbaar te maken. Voor een unieke award of een zeer kleine oplage kunnen de insteltkosten per stuk conventionele productie onpraktisch maken. 3D-printen kent geen gereedschapskosten en schaalt economisch van één stuk tot honderden.
Unieke awards, zoals die worden uitgereikt voor de hoogste sportieve of creatieve prestaties, zijn natuurlijke toepassingen voor 3D-printen. Als er maar één stuk nodig is, levert additieve productie zowel ontwerpvrijheid als productie-efficiëntie die geen conventioneel proces op dezelfde schaal kan evenaren.
Jaarlijkse awardprogramma's met één vlaggenschiptrofee per jaar, aangepast met de naam en gegevens van de kampioen van dat jaar, profiteren van het vermogen van 3D-printen om kleine aantallen te maken zonder gereedschap. Het digitale ontwerpbestand blijft bewaard en kan op elk moment opnieuw worden geprint, met aanpassingen voor het nieuwe jaar in het bestand voordat de productie begint.
Gepersonaliseerde unieke awards, trofeeën met de gelijkenis van de ontvanger, specifieke details van de prestatie of ontwerpelementen die uniek zijn voor het verhaal van de ontvanger, zijn haalbaar als 3D-printproject op een manier die bij conventionele productie niet kan. Elk stuk kan echt anders zijn zonder dat het productieproces complexer wordt.
Snelheidsvoordelen bij tijdkritische projecten
Een van de praktisch belangrijkste voordelen van 3D-printen bij trofeeproductie is snelheid. Terwijl een conventionele gegoten metalen trofee gereedschap vraagt voordat er onderdelen kunnen worden gemaakt, kan een 3D-geprint equivalent binnen uren tot dagen van digitaal bestand naar fysiek object gaan, afhankelijk van grootte en complexiteit.
Bij awardopdrachten op het laatste moment, een situatie waar de meeste awardmakers regelmatig mee te maken hebben ondanks alle goede bedoelingen rond planning, kan 3D-printen het verschil maken tussen een kwaliteitsstuk leveren en niets leveren. Een ontwerp dat traditioneel vier weken gieten kost, kan in vier dagen geprint zijn.
Snelheid is ook waardevol in de ontwerpiteratiefase. Wanneer een ontwerprichting onzeker is of verfijning nodig heeft, maakt het kunnen beoordelen van meerdere fysieke alternatieven in een korte periode een grondiger ontwerpontwikkeling mogelijk dan bij conventionele prototypingtermijnen.
Het snelheidsvoordeel van 3D-printen heeft gevolgen voor de planning van events. Het maakt het haalbaar om actuele informatie, resultaten die pas uren voor een awardceremonie vaststaan, in het awardontwerp of de personalisatie te verwerken zonder toevlucht te nemen tot graveren van vooraf gemaakte stukken op het laatste moment. Dit is vooral waardevol bij live-events waar de uitslag tot het laatste moment onvoorspelbaar is.
Materiaalopties in additieve productie voor trofeeën
Het aanbod van materialen voor 3D-printen is de afgelopen jaren aanzienlijk gegroeid en blijft groeien. Voor trofeeproductie zijn vooral standaard en technische harsen, poeders op nylonbasis en diverse thermoplastische filamenten relevant, elk met eigenschappen die bij andere toepassingen passen.
Fotopolymeerharsen die bij SLA en DLP worden gebruikt, variëren van brosse, zeer heldere formuleringen tot taaie, flexibele alternatieven. Heldere harsen kunnen na polijsten resultaten opleveren die sterk op acryl of glas lijken. Gekleurde harsen vergroten het ontwerppalet. Speciale harsen met metaalvullers of keramische eigenschappen geven unieke oppervlakte-effecten.
Nylonpoeder dat bij SLS-printen wordt gebruikt, geeft onderdelen met uitstekende mechanische eigenschappen: sterk, enigszins flexibel en slagvast. Nylon kan aan het oppervlak worden behandeld zodat verf en coatings er goed op hechten. De natuurlijke oppervlaktestructuur is weliswaar gelijkmatig, maar vraagt nabewerking voor een premium afwerking.
Composietmaterialen met ingebed metaalpoeder maken het mogelijk 3D-geprinte onderdelen te polijsten tot een echt metalen oppervlak. Onderdelen van brons- of staalgevulde composieten hebben na printen en polijsten een fysiek gewicht en oppervlaktekwaliteit die sterk lijken op gegoten metaal. Dit is een aantrekkelijke optie voor toepassingen waar de esthetiek van metaal nodig is zonder de kosten van volledig metaalgieten.
3D-printen combineren met traditionele materialen
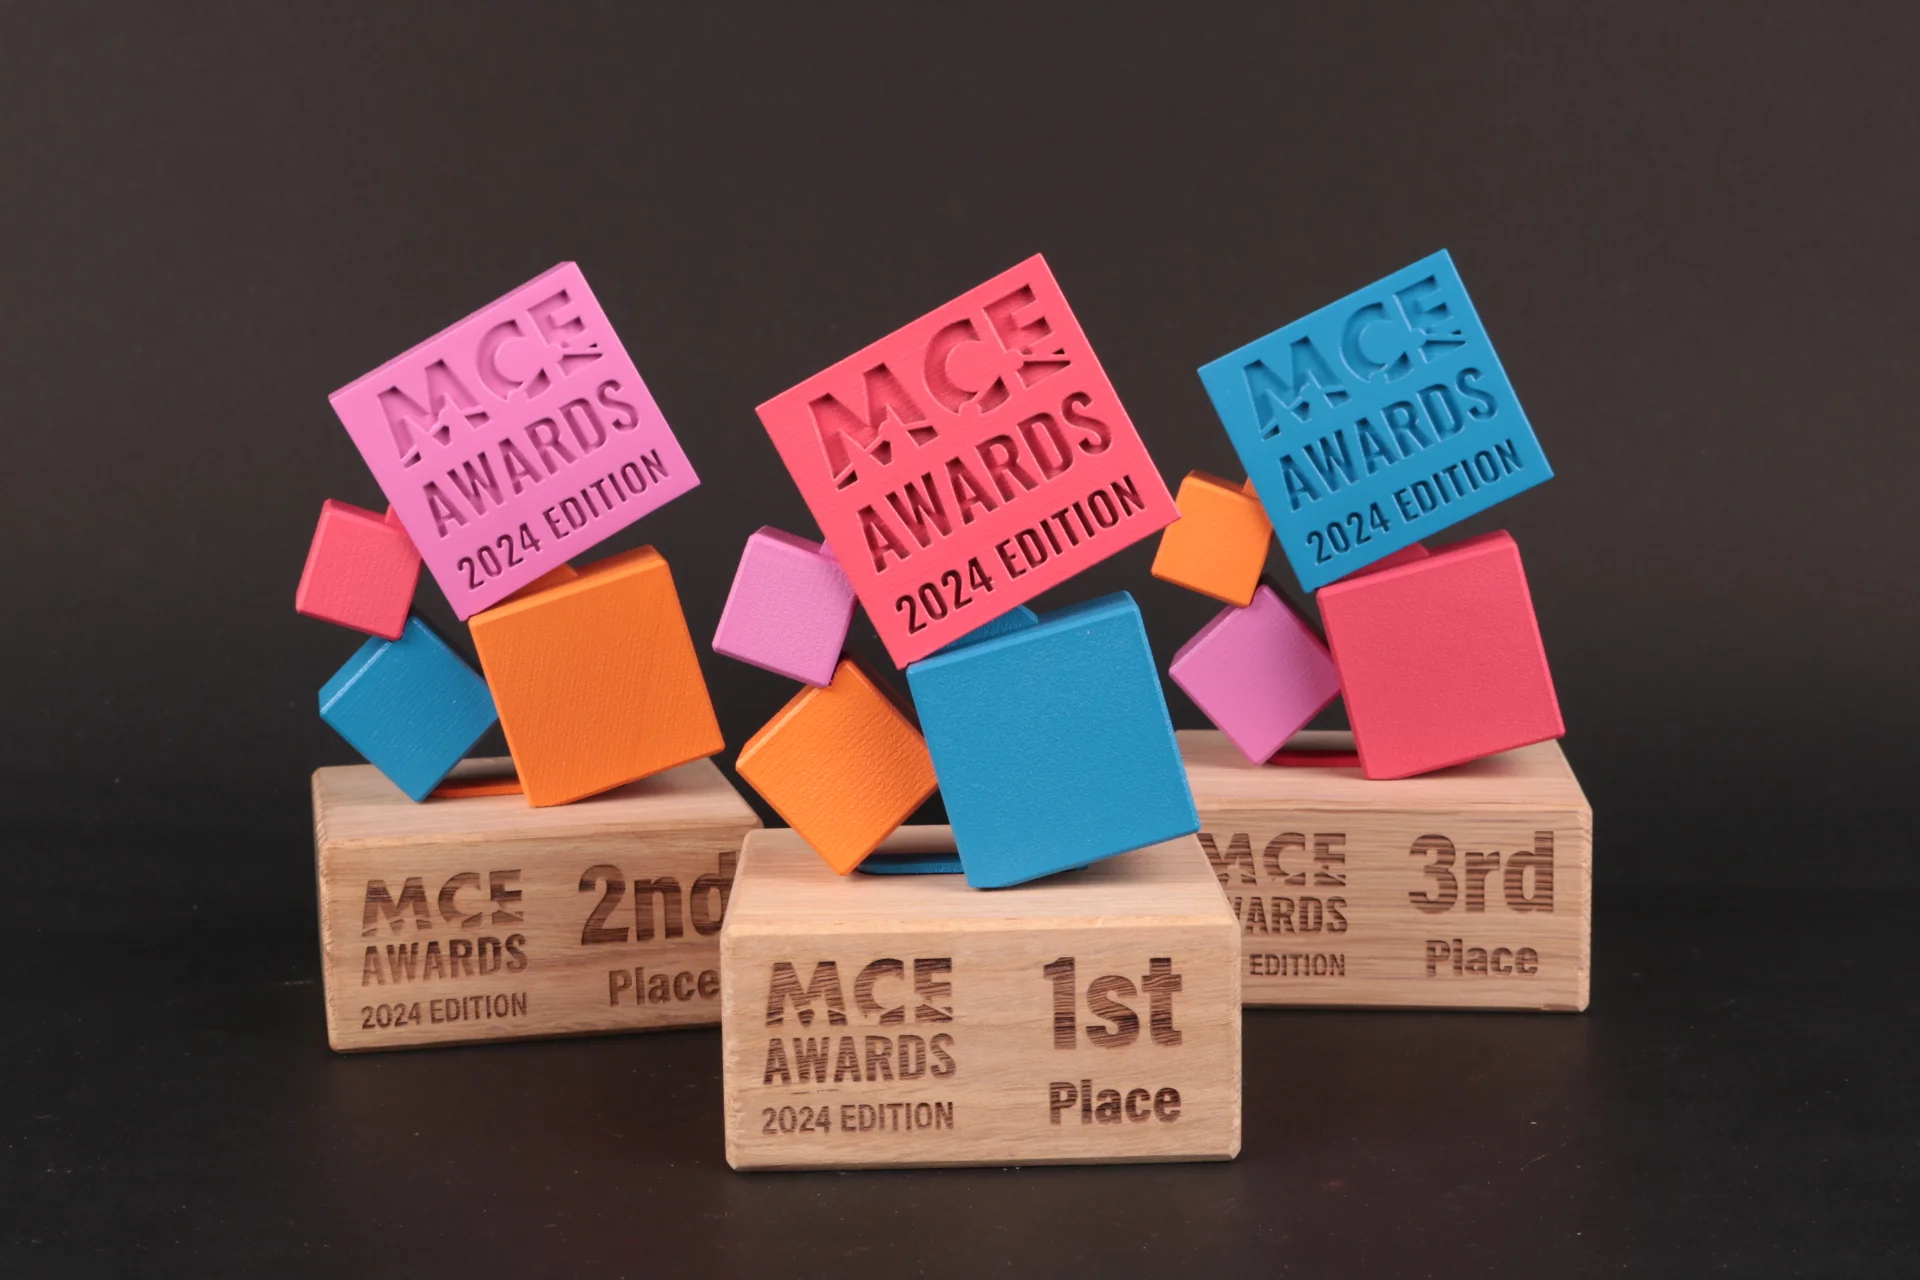
Enkele van de meest effectieve toepassingen van additieve productie bij trofeeën gebruiken 3D-geprinte onderdelen naast traditioneel geproduceerde elementen. Een 3D-geprinte vorm kan op een voet van steen of metaal worden gemonteerd. Een complexe geprinte sculptuur kan in een glazen behuizing worden geplaatst. Door productiemethoden te combineren doet elke methode waar ze goed in is.
Deze hybride aanpak laat ontwerpers 3D-printen gebruiken voor de elementen waar de ontwerpvrijheid het meest waardevol is, complexe organische vormen, op maat gemaakte vormen en ingewikkelde oppervlaktetexturen, terwijl voor basisonderdelen conventionele materialen worden gebruikt waar gewicht, duurzaamheid of visueel karakter ze de betere keuze maken.
Metaal 3D-printen, waarbij met selective laser melting of electron beam melting metaalpoeder direct tot dichte metalen onderdelen wordt gesinterd, wordt toegankelijker en betaalbaarder. Deze processen leveren echte metalen onderdelen met eigenschappen die vergelijkbaar zijn met gegoten of gefreesde alternatieven. Naarmate de kosten blijven dalen, wordt additieve productie in metaal een steeds praktischer optie voor onderdelen van eindproducten in awards.
Het integreren van leds en andere lichtelementen in trofeeontwerpen is een toepassing waarbij de ontwerpvrijheid van 3D-printen bijzonder waardevol is. Interne geometrieën op maat die licht verspreiden, richten of weerkaatsen zijn in traditionele productie vrijwel onmogelijk te maken, maar bij additieve processen eenvoudig. Awards met geïntegreerde lichteffecten geven een visuele impact die uniek is voor deze productiebenadering.
Duurzaamheidsaspecten bij de productie van 3D-geprinte trofeeën
Additieve productie heeft een ander milieuprofiel dan conventionele productie, en dat profiel begrijpen is belangrijk voor organisaties met duurzaamheidsdoelen. De materiaalefficiëntie van 3D-printen, waarbij alleen het materiaal wordt toegevoegd dat het onderdeel nodig heeft in plaats van overtollig materiaal weg te frezen, is een echt voordeel ten opzichte van subtractieve productie.
De totale milieu-impact van een 3D-geprinte award hangt echter af van meer factoren dan materiaalefficiëntie. Het energieverbruik van verschillende printprocessen loopt sterk uiteen. Het gebruik van harsmaterialen die niet biologisch afbreekbaar zijn en chemische verwerking vragen, geeft andere zorgen dan poederprocessen waarbij ongebruikt materiaal kan worden gerecycled.
Biobased en biologisch afbreekbare filamentmaterialen, waaronder PLA, gemaakt van maiszetmeel of suikerriet, zijn beschikbaar voor FDM-printen en hebben een aanzienlijk beter profiel aan het einde van de levensduur dan kunststoffen op aardoliebasis. Voor organisaties die materiaalduurzaamheid vooropstellen, is het voorschrijven van biobased printmaterialen een betekenisvolle keuze.
De duurzaamheid van het afgewerkte stuk heeft ook een duurzaamheidsdimensie. Een award die twintig jaar meegaat en nooit wordt weggegooid, heeft een veel beter milieuprofiel dan een award die binnen vijf jaar vergaat. De kwaliteit van de nabewerking en de stabiliteit van coatings en afwerkingen beïnvloeden de levensduur, waardoor investeren in het proces zowel een duurzaamheids- als een kwaliteitskeuze is.
Ontwerpaandachtspunten specifiek voor 3D-printen
Ontwerpen specifiek voor additieve productie, in plaats van een ontwerp aan te passen dat voor conventionele productie is bedacht, geeft betere resultaten. Weten wat 3D-printen goed aankan en wat minder goed, bepaalt ontwerpkeuzes die de werkelijke sterke punten van de technologie benutten.
Wanddikte is een belangrijk aandachtspunt. Onderdelen die in verhouding tot hun grootte te dun zijn, missen structurele sterkte en kunnen buigen of breken. De minimale wanddikte verschilt per proces en materiaal. Met voldoende structurele massa in draagkrachtige delen is het eindproduct robuust zonder onnodig zwaar te zijn.
Voor overstekende delen vragen de meeste 3D-printprocessen steunstructuren. Die worden tijdens de nabewerking verwijderd, maar laten sporen achter die moeten worden geschuurd of gevuld. Ontwerpen die de behoefte aan steunstructuren beperken, door kenmerken goed te oriënteren en zelfdragende hoeken in de geometrie te bouwen, verkorten de nabewerking en verbeteren de oppervlaktekwaliteit.
Tekst en fijn oppervlaktedetail op kleine schaal gedragen zich bij 3D-printen anders dan bij graveren of frezen. Verheven tekst op 3D-geprinte oppervlakken kan kwetsbaar zijn als de lettervormen te dun zijn. Verdiepte tekst is doorgaans robuuster en netter van uiterlijk. Het is raadzaam specifieke tekstgroottes en stijlen in het prototype te testen voordat voor de eindproductie wordt gekozen.
Wanneer 3D-printen wel en niet de juiste keuze is
3D-printen is de juiste productiemethode voor trofeeën wanneer het ontwerp een complexe geometrie heeft die conventionele productie niet betaalbaar kan maken, wanneer de aantallen zo klein zijn dat gereedschapskosten conventionele productie oneconomisch maken, wanneer tijdsdruk de snelheid van additieve productie doorslaggevend maakt, of wanneer iteratieve ontwerpontwikkeling deel van de opdracht is.
Conventionele productie blijft de voorkeur houden wanneer het ontwerp relatief eenvoudig is en het aantal groot genoeg om de gereedschapskosten goed te verdelen, wanneer het vereiste materiaal, zoals massief glas of edelmetaal, niet beschikbaar is in 3D-printprocessen, of wanneer de maximale kwaliteit van een traditioneel vervaardigde oppervlakteafwerking de hoofdeis is.
Veel verfijnde awardopdrachten profiteren van beide benaderingen: 3D-printen voor prototyping en ontwerpontwikkeling, conventionele productie voor de productieserie. Weten wanneer welke methode past is zelf een ontwerp- en productievaardigheid die ervaren fabrikanten in de opdracht inbrengen.
De voortdurende ontwikkeling van 3D-printtechnologie, hogere snelheden, fijnere resolutie, meer materiaalopties en lagere kosten, verschuift geleidelijk de grens tussen waar additieve en conventionele productie het best passen. Op de hoogte blijven van wat deze processen wel en niet kunnen is steeds waardevoller voor iedereen die awards op maat laat maken.
Een technologie die meer mogelijk maakt
Additieve productie is een volwaardig onderdeel van het gereedschap van trofeemakers geworden, geen gimmick of snelle oplossing van lage kwaliteit. Dankzij het vermogen om complexe geometrieën te maken, rapid prototyping mogelijk te maken, kleine aantallen economisch te verwerken en ontwerpen in korte tijd te leveren, is het een waardevolle mogelijkheid voor opdrachtgevers die weten hoe ze het effectief inzetten.
De beste resultaten komen voort uit 3D-printen te zien als één optie naast andere in plaats van als universele oplossing. Toegepast op de juiste toepassingen, met passende nabewerking en kwaliteitsnormen, levert additieve productie awards op die werkelijk uitmuntend zijn en ontwerpkwaliteiten dragen die geen ander proces kan evenaren.